Manutenzione predittiva: come l’AI aiuta a ridurre i fermi macchina
Un guasto a una macchina utensile può fermare una lavorazione, ritardare le consegne e costringere la manutenzione a intervenire senza preavviso. La manutenzione predittiva usa dati e intelligenza artificiale (AI) per individuare segnali di deterioramento prima che si trasformino in un’interruzione della produzione.
Il suo valore, però, non sta nel prevedere ogni guasto con certezza. Sta nel dare a manutentori e responsabili di produzione informazioni migliori per decidere quando controllare un asset, programmare un intervento e limitare l’impatto dei fermi macchina.
Fermi macchina e manutenzione: il costo delle interruzioni
I fermi macchina imprevisti interrompono la produzione e possono generare ritardi, scarti e costi di ripristino. Nelle lavorazioni metalmeccaniche, un guasto può inoltre influire sulle operazioni a valle, soprattutto quando una macchina è un collo di bottiglia o lavora componenti con tempi di consegna stretti.
Il costo non coincide soltanto con le ore in cui l’impianto resta fermo. Occorre considerare anche il tempo necessario per diagnosticare il problema, reperire ricambi, riorganizzare i turni e recuperare il piano produttivo. Un’anomalia scoperta durante un controllo programmato può lasciare spazio a una riparazione pianificata; la stessa anomalia ignorata può portare a un arresto nel momento meno opportuno.
L’OEE (Overall Equipment Effectiveness), o efficacia complessiva degli impianti, aiuta a leggere questo impatto insieme a disponibilità, prestazioni e qualità. Non ogni fermo dipende da un guasto e non ogni fermo può essere eliminato: il monitoraggio serve a distinguere meglio le cause e a intervenire sui problemi tecnici che si possono anticipare.
Manutenzione reattiva, preventiva e predittiva a confronto
La differenza principale è il momento in cui si interviene: la manutenzione reattiva agisce dopo il guasto, la preventiva segue scadenze prestabilite e la predittiva pianifica l’intervento in base alle condizioni rilevate e al rischio di deterioramento.
La manutenzione reattiva è semplice da gestire per asset poco critici o guasti rari, ma espone la produzione alle conseguenze di un arresto improvviso. La manutenzione preventiva riduce alcuni rischi con controlli e sostituzioni a calendario. Può però portare a cambiare componenti ancora utilizzabili oppure a non rilevare un deterioramento che accelera tra due ispezioni.
La manutenzione predittiva aggiunge un livello di osservazione: usa misure reali, come vibrazioni o temperatura, per stimare se una macchina sta mostrando comportamenti anomali. Non sostituisce tutte le attività preventive, né offre una garanzia contro i guasti. Funziona meglio quando integra procedure esistenti e lascia al personale la verifica delle condizioni e la decisione sull’intervento.
Come funziona la manutenzione predittiva con l’AI
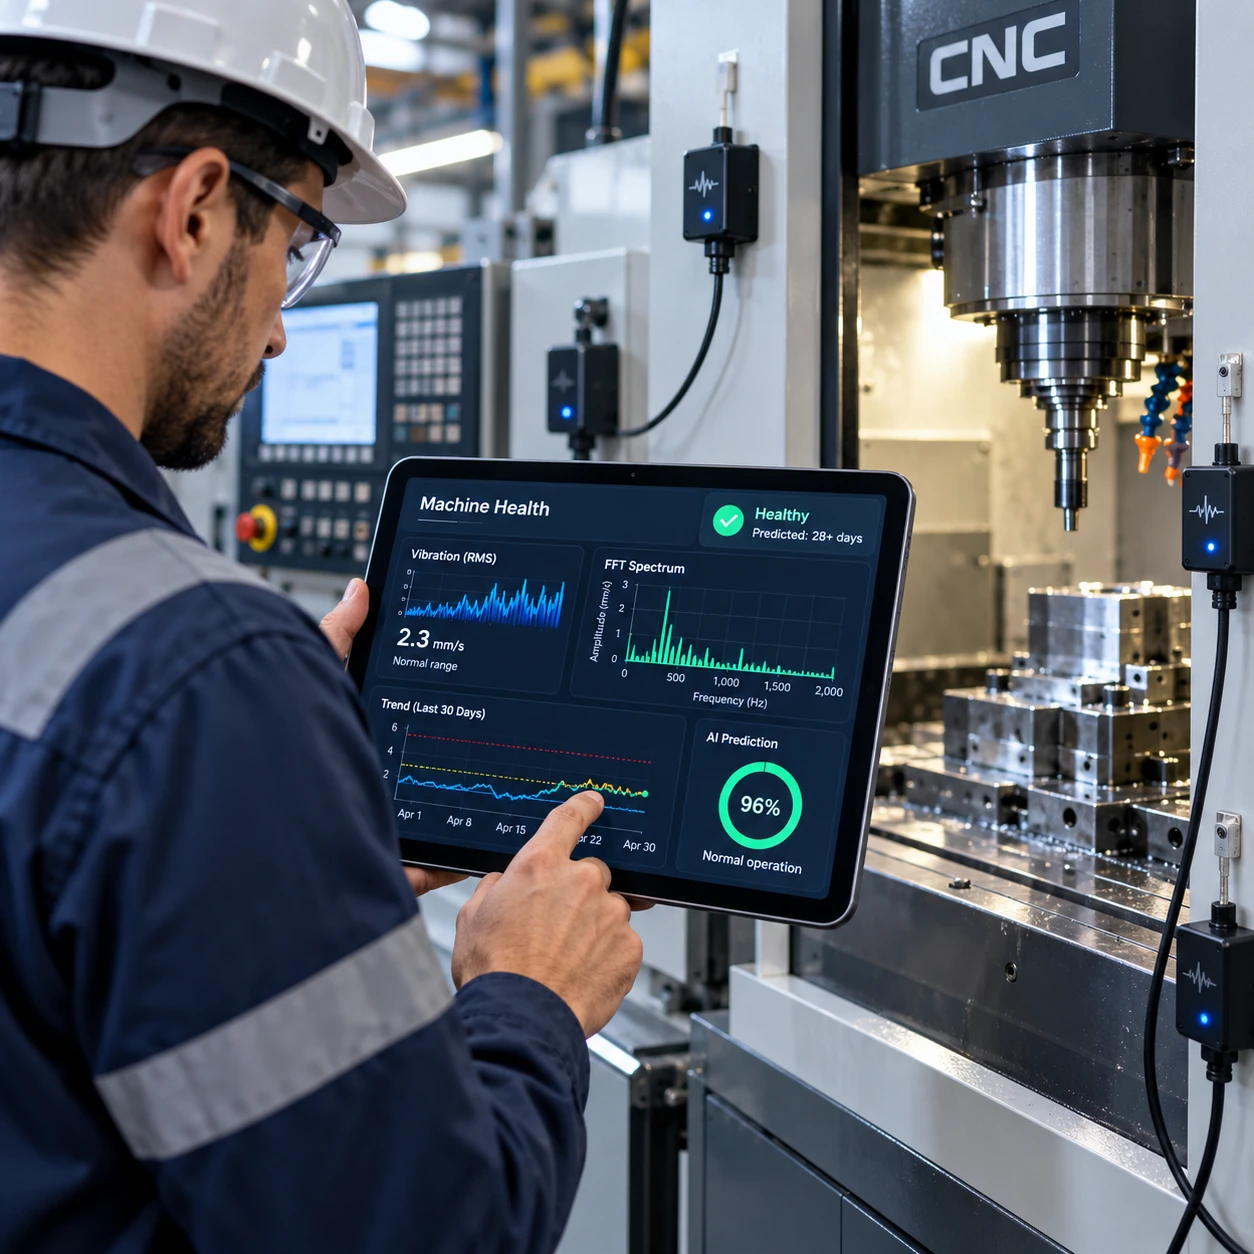
La manutenzione predittiva con AI raccoglie dati dai sensori industriali e dalle macchine, analizza i segnali nel tempo e segnala variazioni compatibili con un’anomalia o con l’usura. Un alert diventa utile quando il contesto tecnico permette di verificarlo e trasformarlo in un’azione manutentiva.
Il processo parte dal monitoraggio delle condizioni. Sensori installati sull’asset possono rilevare vibrazioni, temperatura, pressione, corrente elettrica o altri parametri pertinenti alla macchina. Per esempio, l’analisi delle vibrazioni su un mandrino può aiutare a osservare cambiamenti associati a squilibri, disallineamenti o problemi ai cuscinetti. Il segnale, da solo, non identifica sempre la causa: servono competenze e ulteriori verifiche.
Gli algoritmi di machine learning confrontano i dati recenti con andamenti storici o con profili di funzionamento considerati normali. Possono individuare scostamenti, variazioni graduali e combinazioni di segnali difficili da notare con controlli sporadici. La qualità delle conclusioni dipende dai dati disponibili: sensori mal configurati, condizioni operative variabili o registrazioni incomplete possono produrre avvisi poco affidabili.
Per questo un sistema efficace non si limita a inviare notifiche. Collega l’anomalia a macchina, componente, condizioni di esercizio e storico degli interventi. Il manutentore può quindi controllare il punto segnalato, confermare o respingere l’ipotesi e registrare l’esito: un riscontro che aiuta a migliorare sia i modelli sia le procedure.
Quali macchine e guasti monitorare per primi
Conviene iniziare dalle macchine il cui arresto ha un impatto elevato e per cui esistono dati utili a riconoscere il guasto. Nelle officine e negli impianti metalmeccanici possono essere candidati macchine utensili, mandrini, motori, pompe e altri componenti rotanti soggetti a usura.
La selezione non dovrebbe basarsi solo sul prezzo della macchina o sulla disponibilità di sensori. Valutate insieme tre aspetti: quanto pesa l’asset sulla continuità produttiva, quali guasti si verificano con maggiore frequenza o conseguenze e quanto è possibile rilevarli prima dell’arresto. Se un’anomalia non lascia segnali misurabili, l’AI potrebbe offrire poco vantaggio rispetto a un’ispezione tecnica mirata.
- Criticità produttiva: un guasto blocca una fase senza alternative o crea ritardi a catena?
- Rilevabilità: vibrazioni, temperatura, assorbimento o altri parametri cambiano prima del guasto?
- Storico: sono disponibili registri di allarmi, interventi e sostituzioni dei componenti?
Questi criteri aiutano a evitare un progetto esteso su molte macchine prima di aver verificato se il monitoraggio produce informazioni utilizzabili.
Come avviare un progetto in fabbrica
Per avviare un progetto di manutenzione predittiva, definite un problema concreto, verificate i dati disponibili e testate il metodo su pochi asset prima di estenderlo. Un progetto pilota consente di valutare la qualità degli alert e l’integrazione con il lavoro quotidiano senza trasformare l’intero impianto in un cantiere tecnologico.
- Definire l’obiettivo: scegliete un risultato osservabile, come migliorare la diagnosi di un guasto ricorrente o ridurre gli arresti non pianificati su una specifica macchina.
- Esaminare dati e impianti: controllate sensori già presenti, storico dei guasti, registri di manutenzione e possibilità di acquisire nuove misure.
- Selezionare il pilota: individuate un asset critico con un problema plausibilmente rilevabile e coinvolgete manutentori, produzione e responsabile del progetto.
- Integrare gli avvisi: stabilite chi riceve l’alert, come lo verifica, quale soglia richiede un’ispezione e dove registrare l’esito.
- Valutare e correggere: confrontate gli avvisi con i riscontri sul campo e con indicatori pertinenti, come guasti, tempi d’intervento e andamento dell’OEE.
Un alert senza una procedura di risposta rischia di diventare rumore. Definire ruoli e priorità fin dall’inizio aiuta a evitare notifiche ignorate o interventi anticipati senza una verifica sufficiente.
Benefici, limiti e condizioni per ottenere risultati
La manutenzione predittiva può migliorare la continuità produttiva perché aiuta a individuare anomalie e a programmare controlli o sostituzioni in momenti più gestibili. Il risultato dipende dalla qualità dei dati, dalla capacità di interpretare gli alert e dall’integrazione con i processi della fabbrica.
Quando il sistema funziona in modo coerente con il lavoro sul campo, i manutentori possono preparare attrezzature e ricambi, coordinare l’intervento con la produzione e ridurre diagnosi affrettate durante il fermo. Scegliere un monitoraggio più esteso offre una visione più ampia, ma comporta costi di sensori, connettività e gestione dei dati. Un pilota più circoscritto limita l’investimento iniziale, ma può non intercettare problemi che coinvolgono altri asset o condizioni operative.
Gli ostacoli più frequenti sono dati incompleti, macchine con modalità di lavoro variabili, alert troppo sensibili e scarsa collaborazione tra chi gestisce gli impianti e chi sviluppa il sistema. Anche un buon modello non conosce automaticamente il contesto: un cambio utensile, una variazione di carico o una manutenzione recente possono modificare i segnali. La valutazione umana resta quindi essenziale.
Per capire se il progetto porta valore, definite una situazione di partenza e monitorate indicatori coerenti con l’obiettivo, come numero e durata dei fermi imprevisti, interventi anticipati poi non necessari e tempi di diagnosi. Non esiste un risultato valido per ogni stabilimento: il confronto deve tenere conto del tipo di macchina, del processo e della qualità delle registrazioni.
Domande frequenti sulla manutenzione predittiva
Qual è la differenza tra manutenzione predittiva e preventiva?
La manutenzione preventiva segue intervalli o scadenze stabiliti; la predittiva usa dati sullo stato reale della macchina per individuare anomalie e orientare il momento dell’intervento.
Quali dati servono per applicare l’AI alla manutenzione?
Dipende dal guasto da rilevare. Possono servire vibrazioni, temperatura, pressione, assorbimento elettrico, dati di processo e storico di allarmi e interventi. I sensori vanno scelti in base al componente e al tipo di deterioramento atteso.
La manutenzione predittiva è utile anche per una piccola azienda metalmeccanica?
Sì, se si concentra su pochi asset critici e su un problema concreto. Un progetto limitato permette di testare dati e procedure senza adottare subito un sistema esteso; resta comunque necessario disporre di misure affidabili e personale in grado di verificare gli alert.
Come scegliere i macchinari da monitorare per primi?
Partite dalle macchine il cui fermo compromette la produzione, con guasti dai segnali misurabili e uno storico utile. Se manca uno di questi elementi, valutate prima un’ispezione o una migliore raccolta dei dati.