Lavorazione delle leghe leggere per l’industria aerospaziale: processi e requisiti
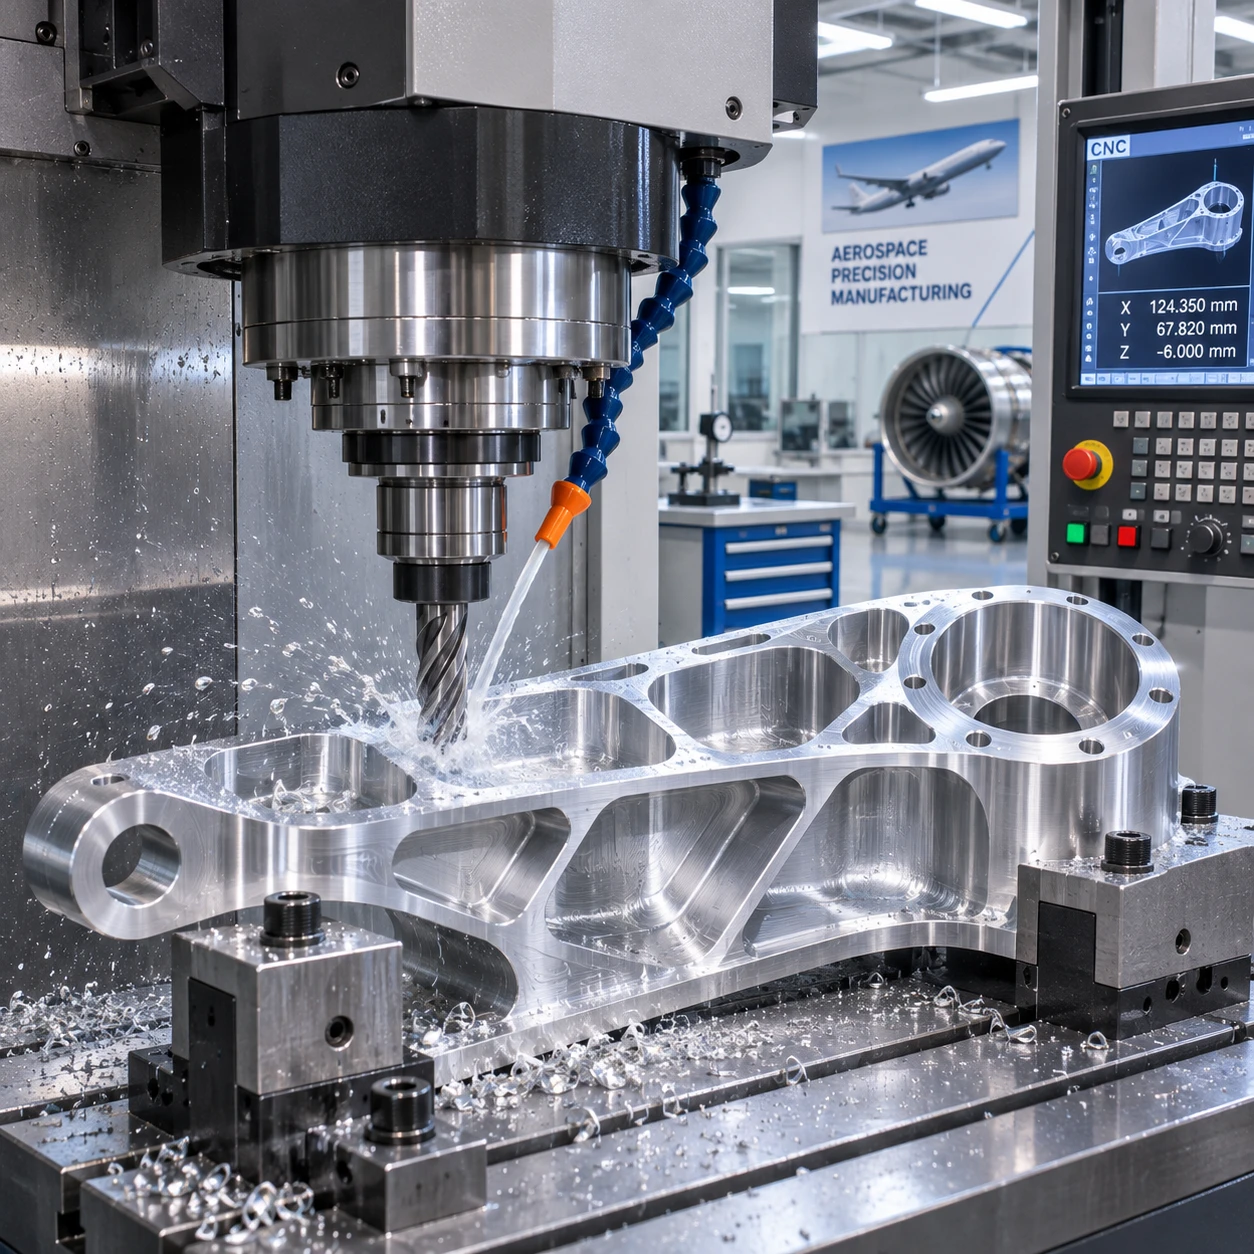
La lavorazione delle leghe leggere per l’industria aerospaziale richiede di coordinare materiale, geometria, processo e controlli fin dalle prime fasi. Fresatura e tornitura CNC possono produrre componenti complessi e precisi, ma il risultato dipende da parametri adeguati, stabilità del pezzo e requisiti di qualità definiti per la specifica applicazione.
Alluminio aeronautico, leghe di titanio e leghe di magnesio rispondono a esigenze diverse. La scelta non si basa soltanto sul peso: contano anche resistenza, comportamento alla temperatura, ambiente di esercizio, lavorabilità e tracciabilità richiesta al componente.
Perché le leghe leggere sono impiegate nel settore aerospaziale
Le leghe leggere si impiegano nel settore aerospaziale perché consentono di contenere la massa dei componenti mantenendo le proprietà meccaniche richieste dal progetto. Il vantaggio, però, si realizza solo se materiale e processo sono adatti alla funzione del pezzo.
Ridurre il peso può contribuire all’efficienza del velivolo e diminuire i carichi su strutture e sistemi. Ma una lega leggera non è automaticamente la soluzione migliore: un componente esposto a temperature elevate, sollecitazioni cicliche o condizioni ambientali aggressive può richiedere caratteristiche diverse da quelle offerte dall’alluminio, anche a costo di aumentare la massa o la complessità produttiva.
La lavorazione deve inoltre rispettare la geometria prevista. Pareti sottili, tasche profonde, fori ravvicinati e superfici di accoppiamento possono essere sensibili a vibrazioni, deformazioni e tensioni residue. Per questo la progettazione del ciclo considera insieme:
- Funzione e carichi del componente, comprese le superfici e le zone di fissaggio.
- Proprietà del materiale e stato di fornitura, inclusi eventuali trattamenti termici.
- Accessibilità delle superfici, volume di truciolo da asportare e quantità di materiale grezzo necessaria.
- Tolleranze dimensionali, finitura richiesta e modalità di controllo.
Il rapporto tra alleggerimento e affidabilità non si risolve con una singola scelta di macchina utensile. Un ciclo efficiente deve mantenere la stabilità del pezzo e rendere verificabili le caratteristiche critiche.
Principali leghe e caratteristiche di lavorazione
Le principali leghe leggere in ambito aerospaziale sono quelle di alluminio, titanio e magnesio, ciascuna adatta a specifiche combinazioni di peso, resistenza e condizioni di servizio. La lega e lo stato metallurgico vanno scelti in base al componente, non per categoria generale.
L’alluminio aeronautico è apprezzato per il rapporto tra massa e resistenza e per la buona lavorabilità di molte sue leghe. Nelle lavorazioni CNC consente spesso elevate asportazioni di truciolo, ma pezzi con pareti sottili possono flettersi mentre vengono fresati. Anche la formazione di bave e l’evacuazione dei trucioli richiedono attenzione, soprattutto in cavità e fori profondi.
Le leghe di titanio sono selezionate quando servono resistenza specifica, prestazioni a temperature più elevate o resistenza alla corrosione. La lavorazione è più impegnativa: il materiale conduce poco calore rispetto ad altri metalli e può concentrare calore nella zona di taglio. Ciò aumenta l’importanza di utensile, fissaggio e strategia di asportazione.
Le leghe di magnesio offrono una massa molto contenuta e possono essere lavorabili con buoni risultati se si gestiscono correttamente trucioli e condizioni di processo. La pianificazione deve includere le procedure di sicurezza e le indicazioni del materiale: la polvere e i trucioli fini di magnesio presentano rischi d’incendio, perciò raccolta e gestione non vanno improvvisate.
In tutti e tre i casi, il trattamento termico può modificare proprietà e comportamento durante la lavorazione. Prima di definire il ciclo è quindi utile verificare certificati del materiale, stato di fornitura e sequenza prevista delle operazioni.
Processi di lavorazione e tecnologie CNC
Le lavorazioni CNC trasformano il grezzo nel componente attraverso operazioni programmate di fresatura, tornitura, foratura e finitura. La scelta del processo dipende dalla forma, dalle superfici funzionali e dalla precisione richiesta.
La fresatura CNC è adatta a tasche, nervature, piani, raccordi e geometrie tridimensionali. Un pezzo ricavato da pieno può richiedere una notevole asportazione di truciolo, con tempi e costi da valutare rispetto a grezzi più vicini alla forma finale. Quando la struttura è sottile, il ciclo può alternare sgrossatura e finitura, mantenendo materiale di supporto fino alle ultime fasi per limitare la deformazione.
La tornitura produce superfici cilindriche, diametri, sedi e filetti su componenti assialsimmetrici. Per pezzi con caratteristiche sia prismatiche sia rotazionali, macchine multitasking o più piazzamenti possono ridurre i riferimenti di ripresa; ogni scelta va però confrontata con la complessità di programmazione e con i requisiti di accesso.
Altre operazioni, come foratura, alesatura e maschiatura, richiedono attenzione alla profondità, alla qualità del foro e alla rimozione dei trucioli. Un ciclo tipico può articolarsi in:
- Controllo del materiale in ingresso e definizione del grezzo.
- Attrezzaggio e verifica dei riferimenti di lavorazione.
- Sgrossatura, con attenzione alla stabilità e alla gestione del calore.
- Eventuale trattamento termico previsto dalla specifica, seguito da verifiche pertinenti.
- Finitura delle superfici critiche e controllo del componente.
L’ordine effettivo varia in base al disegno e ai requisiti applicabili. Pianificare le operazioni senza considerare deformazioni e accessibilità può rendere difficile ottenere le tolleranze dimensionali nella fase finale.
Utensili, parametri e criticità operative
Utensili e parametri di taglio vanno scelti in funzione della lega, della geometria e delle condizioni di fissaggio: non esiste una combinazione universale valida per tutte le lavorazioni aerospaziali. Velocità, avanzamento, profondità di passata e strategia di refrigerazione devono essere verificati sul processo reale.
Nel taglio dell’alluminio sono importanti la geometria del tagliente, l’evacuazione dei trucioli e la prevenzione dell’accumulo di materiale sull’utensile. Con il titanio, invece, il calore concentrato nella zona di taglio può accelerare l’usura; percorsi utensile e condizioni di raffreddamento vanno definiti per il materiale e per la macchina disponibili.
La stabilità è un altro fattore decisivo. Un serraggio troppo debole favorisce vibrazioni, mentre un’attrezzatura che deforma un componente sottile può farlo rientrare fuori tolleranza una volta rimosso il bloccaggio. Anche l’usura progressiva dell’utensile può alterare dimensioni e finitura senza un cambiamento evidente del programma.
- Verificare utensile e portautensile in relazione a materiale e sporgenza.
- Impostare il serraggio per sostenere il pezzo senza introdurre deformazioni evitabili.
- Controllare truciolo, vibrazioni e usura durante la produzione, non solo sul primo pezzo.
- Convalidare le modifiche ai parametri con prove e misure, anziché trasferirle automaticamente da un’altra lega.
Un parametro più aggressivo può ridurre il tempo ciclo, ma può anche aumentare usura, rischio di vibrazioni o scarti. La scelta va valutata sull’intero processo e sulla capacità di mantenere risultati ripetibili.
Controllo qualità e requisiti del settore
Il controllo qualità verifica che il componente rispetti disegno, specifiche e requisiti concordati; la tracciabilità collega il pezzo ai materiali e alle fasi produttive pertinenti. Le verifiche necessarie dipendono dalle caratteristiche critiche e dalla documentazione applicabile.
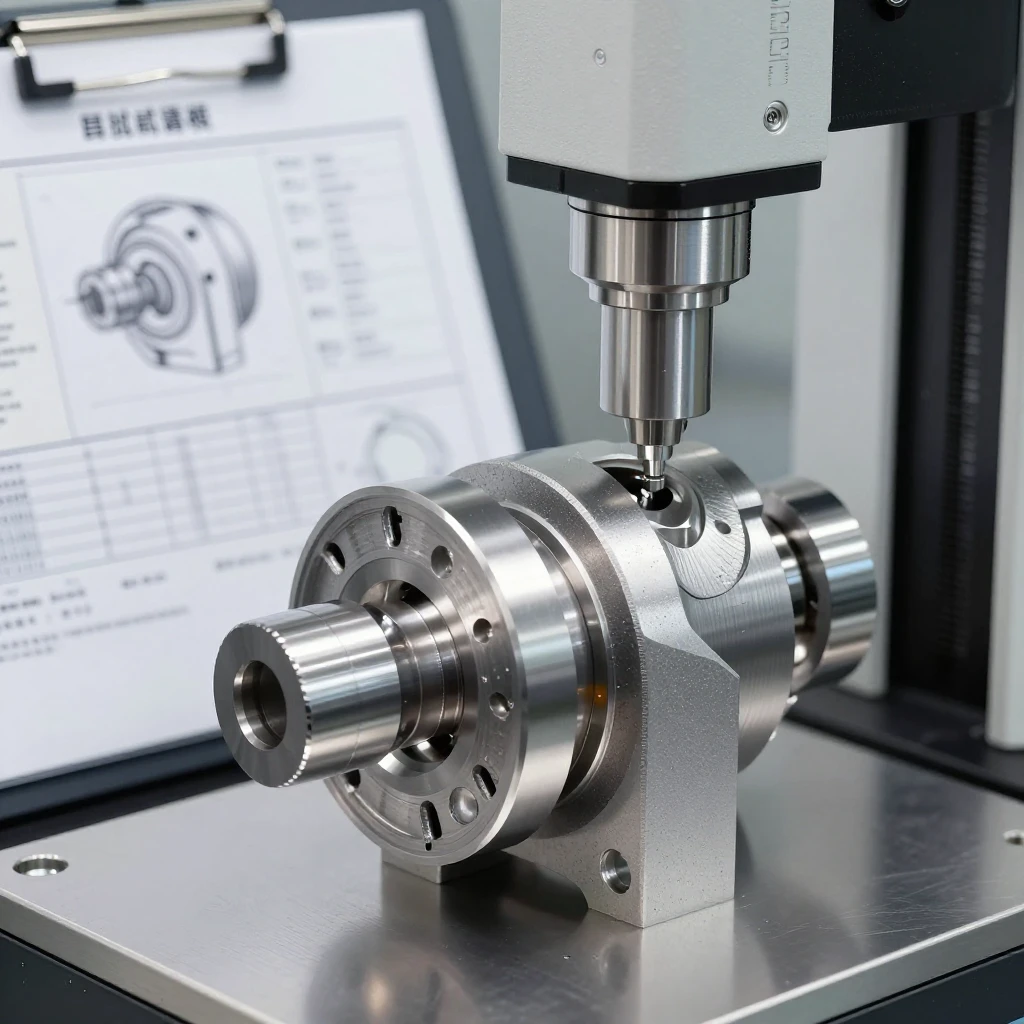
Le tolleranze dimensionali si controllano con strumenti adeguati alla quota e alla geometria: strumenti di misura a contatto, calibri, micrometri, alesametri o sistemi di misura tridimensionale possono essere utili in contesti diversi. Una macchina di misura non sostituisce la corretta definizione dei riferimenti: occorre riprodurre il sistema di riferimento del disegno e misurare le caratteristiche funzionali rilevanti.
Quando richiesto, il piano di controllo può includere verifiche di finitura superficiale, filettature, fori, geometrie e documentazione del trattamento termico. Anche la frequenza delle misure va stabilita in base al rischio, alla fase produttiva e agli accordi con il cliente; non è opportuno presumere che ogni componente richieda lo stesso livello di controllo.
La documentazione di produzione può comprendere identificazione del lotto, certificati del materiale, registrazioni delle operazioni e risultati ispettivi. La tracciabilità consente di ricostruire le informazioni pertinenti in caso di non conformità o richiesta di verifica. Conservazione e contenuto dei registri devono seguire le specifiche contrattuali e le procedure applicabili, senza attribuire a un singolo controllo una garanzia assoluta di conformità.
Come scegliere un partner di lavorazione
Per scegliere un partner di lavorazione, valutate esperienza sui materiali, capacità di gestire la geometria, controlli disponibili e disciplina documentale. Un fornitore adatto deve poter discutere i requisiti tecnici prima di avviare la produzione.
Nel confronto tra officine, chiedete come pianificano fresatura e tornitura, come affrontano pezzi sottili o profondi e come monitorano l’usura degli utensili. È utile capire anche quali fasi svolgono internamente e quali affidano a terzi, in particolare per trattamenti termici o controlli speciali previsti dalla commessa.
Per ottenere una valutazione concreta, fornite un pacchetto tecnico completo:
- Disegno aggiornato con tolleranze, riferimenti e superfici funzionali chiaramente identificati.
- Specifiche della lega, stato di fornitura e requisiti del grezzo.
- Quantità, lotti previsti, tempi e possibili revisioni del componente.
- Trattamenti, finiture, controlli e documentazione richiesti.
Un preventivo affidabile chiarisce assunzioni, esclusioni e controlli inclusi. Diffidate delle promesse di conformità senza esame del disegno o delle specifiche: la capacità dichiarata va verificata rispetto al componente reale e ai requisiti del progetto.
Domande frequenti
Le risposte seguenti riassumono i criteri essenziali per scegliere materiali, lavorazioni CNC e verifiche per componenti aerospaziali.
Quali leghe leggere si usano più spesso in ambito aerospaziale?
Si impiegano soprattutto leghe di alluminio, titanio e magnesio. L’alluminio è comune quando servono contenimento della massa e buona lavorabilità; il titanio si sceglie per specifiche esigenze di resistenza o servizio; il magnesio quando la massa è un fattore centrale e la gestione del processo è adeguata. La scelta dipende sempre dalla funzione del componente.
Quali difficoltà presenta la lavorazione CNC delle leghe di titanio?
La lavorazione del titanio può comportare calore concentrato, usura utensile e sensibilità a vibrazioni e stabilità del fissaggio. Servono utensili, parametri e percorsi definiti per la lega e la geometria specifiche, con controlli dell’usura durante la produzione.
Come si controllano tolleranze e qualità dei componenti?
Si confrontano le caratteristiche del pezzo con disegno e specifiche usando strumenti di misura adatti, riferimenti corretti e un piano di controllo concordato. La qualità documentale comprende, quando richiesto, identificazione del materiale, registrazioni di processo e risultati delle ispezioni.
Quali informazioni fornire per richiedere una lavorazione?
Occorrono disegno aggiornato, materiale e stato metallurgico, quantità, tolleranze, finiture, trattamenti, controlli richiesti e tempi. Indicare anche quali superfici sono funzionali e quali documenti devono accompagnare il componente aiuta l’officina a valutare ciclo, attrezzaggio e verifiche.